
Cân bằng dây chuyền: thiếu người hay mất cân bằng?
Cân bằng dây chuyền là chia công việc giữa các công đoạn sao cho thời gian làm của mỗi người gần bằng nhau và không vượt nhịp yêu cầu của khách hàng. Để biết nhà máy thiếu người thật hay chỉ mất cân bằng, bạn cần so hai thứ: thời gian của công đoạn chậm nhất với nhịp yêu cầu (takt time), và tổng thời gian công việc với số người hiện có.
Tăng ca đều đặn, tuyển thêm người vẫn không kịp đơn, nhưng cuối ca vẫn có công đoạn đứng chờ. Nhiều nhà máy kết luận “thiếu nhân lực”, trong khi vấn đề có thể là một công đoạn đang giữ cả chuyền. Bài này có một công cụ tính và hai bài tập để bạn tự chẩn đoán dây chuyền của mình ngay trong một ca.
Contents
- 1 Hai vấn đề trông giống nhau nhưng cách xử lý ngược nhau
- 2 Ba con số cần có để phân biệt
- 3 Thực hành: chẩn đoán dây chuyền của bạn
- 4 Sau chẩn đoán: cân bằng lại như thế nào?
- 5 Câu hỏi thường gặp
- 6 Tư vấn Lean trong sản xuất: Giải pháp tối ưu hóa vận hành và bứt phá năng suất
- 7 TWI Hành trình tạo nên điều kỳ diệu trong ngành công nghiệp
Hai vấn đề trông giống nhau nhưng cách xử lý ngược nhau
| Thiếu người thật | Mất cân bằng | |
|---|---|---|
| Bản chất | Tổng thời gian công việc quá lớn so với số người, dù chia đều tuyệt đối vẫn không đủ. | Tổng thời gian đủ, nhưng công việc phân bổ không đều: một vài công đoạn quá tải, số khác chờ. |
| Dấu hiệu ở xưởng | Hầu hết công đoạn đều bận, gần như không ai rảnh. | Bán thành phẩm dồn trước một hai công đoạn, công đoạn sau và trước đó đứng chờ. |
| Cách xử lý | Giảm thời gian thao tác, tự động hóa hoặc bổ sung nhân lực. | Chia lại công việc, loại bỏ thao tác thừa, chuẩn hóa thao tác ở công đoạn nghẽn. |
| Nếu tuyển thêm người | Có tác dụng. | Thường không giúp: điểm nghẽn vẫn còn, chi phí tăng. |
Ba con số cần có để phân biệt
Hiệu suất cân bằng = tổng thời gian chu kỳ các công đoạn ÷ (số công đoạn × thời gian công đoạn chậm nhất).
Số người tối thiểu về lý thuyết = tổng thời gian chu kỳ ÷ takt time, làm tròn lên.
Cách đọc kết quả: nếu số người tối thiểu lớn hơn số người hiện có thì thiếu người thật. Nếu số người đủ nhưng công đoạn chậm nhất vượt takt time thì dây chuyền mất cân bằng. Nếu mọi công đoạn đều không vượt takt time thì chuyền đang đáp ứng nhu cầu.
Thực hành: chẩn đoán dây chuyền của bạn
Thực hành 1
Công cụ chẩn đoán. Nhập số liệu của chuyền (hoặc dùng số liệu mẫu có sẵn, cũng là dữ liệu của bài tập 2) rồi bấm “Chẩn đoán”.
Công cụ dùng giả định đơn giản: mỗi công đoạn một người và công việc có thể chia lại. Thực tế còn ràng buộc về thứ tự thao tác, kỹ năng và thiết bị, nên hãy dùng kết quả để định hướng rồi kiểm chứng tại hiện trường. Nếu công cụ không hiển thị, bạn có thể tự tính theo ba công thức ở trên.
Thực hành 2
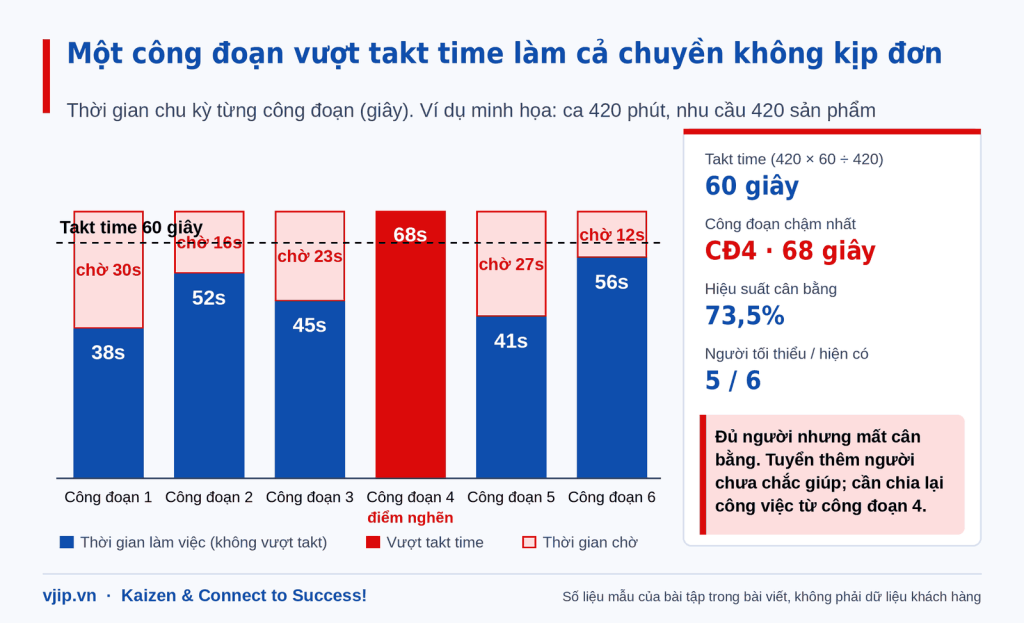
Bài tập có đáp án. Chuyền 6 công đoạn, mỗi công đoạn một người, thời gian chu kỳ lần lượt 38, 52, 45, 68, 41, 56 giây. Ca làm việc thực 420 phút, nhu cầu 420 sản phẩm. Hãy trả lời: (a) takt time là bao nhiêu? (b) hiệu suất cân bằng và công đoạn nghẽn? (c) thiếu người hay mất cân bằng? (d) nếu không cân bằng lại thì phải tăng ca bao nhiêu để đủ 420 sản phẩm?
Xem đáp án
(a) Takt time = 420 × 60 ÷ 420 = 60 giây.
(b) Tổng thời gian = 300 giây; công đoạn chậm nhất là công đoạn 4 (68 giây). Hiệu suất cân bằng = 300 ÷ (6 × 68) = 73,5%. Nghĩa là 26,5% thời gian của 6 người (108 giây mỗi chu kỳ) là chờ đợi.
(c) Số người tối thiểu = 300 ÷ 60 = 5 người, trong khi hiện có 6: đủ người. Công đoạn 4 (68 giây) vượt takt time 60 giây: vấn đề là mất cân bằng, không phải thiếu người.
(d) Với nhịp 68 giây, làm 420 sản phẩm cần 420 × 68 = 28.560 giây ≈ 476 phút, tức phải tăng ca khoảng 56 phút mỗi ca (khoảng 13%). Trong ca 420 phút, chuyền chỉ làm được khoảng 370 sản phẩm.
Gợi ý hướng xử lý: nếu chia đều lý tưởng, mỗi người chỉ cần khoảng 50 giây (300 ÷ 6). Mục tiêu thực tế là đưa mọi công đoạn về không quá 60 giây, bằng cách chuyển bớt việc từ công đoạn 4 sang công đoạn 1, 3 hoặc 5 đang chờ.
Thực hành 3Đo chuyền thật trong 30 phút.
- Chọn một chuyền và một mã hàng chủ lực. Lấy nhu cầu mỗi ca theo kế hoạch và thời gian làm việc thực (đã trừ nghỉ, họp đầu ca).
- Bấm giờ từng công đoạn trong 10 chu kỳ liên tiếp, ghi vào phiếu gồm các cột: công đoạn, 10 lần đo, giá trị đại diện. Lấy giá trị ở giữa (trung vị) để loại các lần bất thường.
- Nhập vào công cụ ở trên và ghi lại kết luận: thiếu người hay mất cân bằng, công đoạn nào là điểm nghẽn.
- Chọn ra 3 việc sẽ thử ở công đoạn nghẽn trong tuần tới, rồi đo lại sau khi thay đổi.
Sau chẩn đoán: cân bằng lại như thế nào?
Trong mô hình Lean 5C, bước đo chi tiết thao tác (C2) giúp thấy điểm nghẽn, sau đó cải tiến (C3), cân bằng (C4) và chuẩn hóa (C5). Thứ tự các việc nên thử:
- Loại bỏ thao tác thừa ở công đoạn nghẽn: đi lại, tìm dụng cụ, chờ vật tư (xem 7 lãng phí trong sản xuất).
- Chuyển một phần việc từ công đoạn nghẽn sang công đoạn đang chờ, sau khi kiểm tra thứ tự thao tác và kỹ năng của người nhận.
- Chuẩn hóa thao tác ở công đoạn nghẽn bằng công việc tiêu chuẩn và đào tạo kèm cặp tại chỗ (TWI), vì công đoạn nghẽn thường chậm do mỗi người làm một cách.
- Chỉ khi các bước trên chưa đủ mới tính đến thêm thiết bị hỗ trợ hoặc bổ sung người, và bổ sung đúng công đoạn nghẽn.
Cân bằng xong mà không chuẩn hóa thì sau vài tuần chuyền dễ quay về trạng thái cũ, nên hãy viết cách làm mới thành tiêu chuẩn.
Nếu chuyền của bạn phức tạp hơn mô hình đơn giản trên, hoặc kết quả đo chưa lý giải được tình trạng tăng ca, chuyên gia VJIP sẽ đo trực tiếp tại hiện trường, chỉ ra điểm nghẽn và đề xuất phương án cân bằng. Xem thêm dịch vụ tư vấn cải tiến Lean.
Đăng ký khảo sát
Câu hỏi thường gặp
Takt time là gì?
Là nhịp yêu cầu để đáp ứng nhu cầu của khách hàng, bằng thời gian làm việc có sẵn chia cho số sản phẩm cần làm. Nếu một công đoạn mất nhiều thời gian hơn takt time, chuyền sẽ không kịp đơn.
Hiệu suất cân bằng bao nhiêu là tốt?
Càng gần 100% thì thời gian chờ càng ít, nhưng không cần đạt tuyệt đối. Điều quan trọng hơn là mọi công đoạn không vượt takt time và chênh lệch giữa các công đoạn nhỏ.
Cân bằng chuyền khác gì việc tăng tốc từng công đoạn?
Tăng tốc công đoạn không phải điểm nghẽn không làm chuyền nhanh hơn, chỉ làm bán thành phẩm dồn nhiều hơn. Cân bằng chuyền tập trung vào điểm nghẽn và phân bổ lại công việc cho cả chuyền.
Công đoạn nghẽn là máy, thời gian máy cố định thì làm sao?
Có thể rút ngắn thời gian chuyển đổi và dừng máy, chạy song song hai máy, hoặc chuyển bớt công việc phụ của người đứng máy sang người khác để người đó chỉ làm việc bắt buộc.