
TPM là gì? Cách bắt đầu để giảm máy dừng đột xuất
TPM (Total Productive Maintenance, bảo trì năng suất toàn diện) là phương pháp quản lý thiết bị trong đó cả người vận hành lẫn bộ phận bảo trì cùng chịu trách nhiệm giữ máy chạy ổn định, nhằm loại bỏ các tổn thất như hỏng máy, chạy chậm và hàng lỗi. Cách bắt đầu hợp lý là đo OEE để thấy máy đang mất gì, xử lý nguyên nhân dừng máy lớn nhất, giao việc chăm sóc cơ bản cho người vận hành, rồi mới mở rộng.
Máy dừng đột xuất, đơn hàng trễ, bảo trì suốt ngày “chữa cháy”. Hỏi máy dừng bao nhiêu giờ mỗi tháng và vì sao, sản xuất, bảo trì và kế hoạch đưa ra ba con số khác nhau. Bài này giúp bạn đo được tổn thất của thiết bị, biết nó đến từ đâu và bắt đầu TPM từ việc nào.
Contents
- 1 TPM là gì và vì sao không chỉ là việc của bộ phận bảo trì?
- 2 Đo OEE: máy đang mất gì?
- 3
- 4 Máy dừng vì đâu? Số liệu từ hai doanh nghiệp Việt Nam
- 5 Bắt đầu TPM từ đâu? Lộ trình 4 bước
- 6 Câu hỏi thường gặp
- 7 Ưu Điểm Của Khóa Học Quản lý Sản Xuất Tại Hà Nội
- 8 Kỹ năng giám sát sản xuất: TWI tập trung vào gì?
TPM là gì và vì sao không chỉ là việc của bộ phận bảo trì?
TPM xuất phát từ Nhật Bản, gắn với tên của Seiichi Nakajima và Viện Bảo trì Nhà máy Nhật Bản (JIPM). Chữ “Total” nghĩa là toàn bộ: mọi người từ lãnh đạo đến công nhân, mọi loại tổn thất của thiết bị, trong suốt vòng đời thiết bị. Mô hình đầy đủ có 8 trụ cột: Cải tiến có trọng tâm, Bảo trì tự quản, Bảo trì có kế hoạch, Đào tạo, Quản lý thiết bị giai đoạn đầu, Bảo trì chất lượng, TPM văn phòng, và An toàn, sức khỏe, môi trường. Bạn không cần làm cả 8 cùng lúc; xem thêm về trụ cột Cải tiến có trọng tâm (FI), nơi nhiều nhà máy bắt đầu.
Đo OEE: máy đang mất gì?
OEE (Overall Equipment Effectiveness, hiệu suất thiết bị tổng thể) cho biết máy tạo ra giá trị bao nhiêu phần trăm so với lý tưởng. Nó gộp ba loại tổn thất: dừng máy, chạy chậm và hàng lỗi.
A (sẵn sàng) = thời gian chạy thực ÷ thời gian kế hoạch
P (hiệu suất vận hành) = số lượng làm ra × chu kỳ lý thuyết ÷ thời gian chạy thực
Q (chất lượng) = số lượng đạt ÷ số lượng làm ra
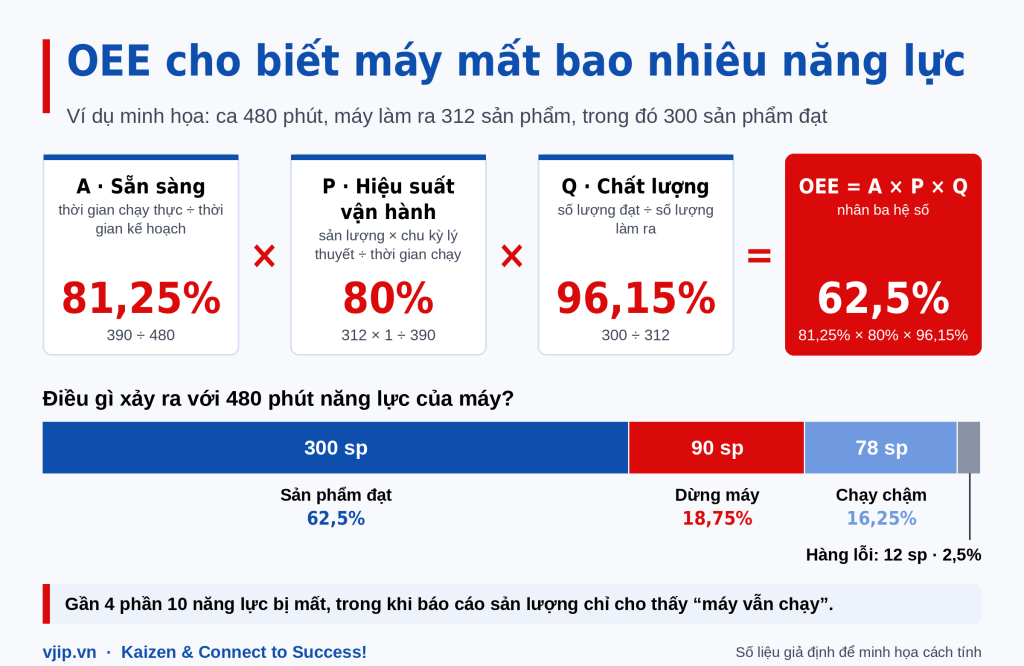
Ví dụ minh họa. Một máy có ca kế hoạch 480 phút, dừng 90 phút nên chạy thực 390 phút: A = 390 ÷ 480 = 81,25%. Chu kỳ lý thuyết 1 phút mỗi sản phẩm, máy làm ra 312 sản phẩm: P = 312 × 1 ÷ 390 = 80%. Trong đó 300 sản phẩm đạt: Q = 300 ÷ 312 = 96,15%. Vậy OEE = 81,25% × 80% × 96,15% ≈ 62,5%. Gần 4 phần 10 năng lực của máy bị mất, trong khi báo cáo sản lượng chỉ cho thấy “máy vẫn chạy”.
Số liệu giả định để minh họa cách tính, không phải dữ liệu của khách hàng.
Theo thang tham khảo thường dùng, OEE từ 85% trở lên là xuất sắc (world class), từ 60% đến 85% là chấp nhận được nhưng cần cải tiến, dưới 60% là thấp.
Máy dừng vì đâu? Số liệu từ hai doanh nghiệp Việt Nam
Một nghiên cứu đăng trên Tạp chí Khoa học Công nghệ Hàng hải (số 83, tháng 8/2025) do Phạm Minh Ngọc và Lưu Nhân Khải (VJIP) thực hiện đã đo OEE trong ba tháng tại hai doanh nghiệp: một doanh nghiệp cơ khí chính xác ở Hà Nội và một doanh nghiệp đồ gỗ ở Bình Định. Kết quả: OEE chỉ khoảng 41 đến 46%, hệ số sẵn sàng (A) chỉ khoảng 50% do dừng máy kéo dài. Phân tích Pareto cho thấy bốn nhóm nguyên nhân chiếm khoảng 80 đến 83% thời gian dừng máy ở cả hai nơi:
| Nguyên nhân dừng máy | Tỷ trọng thời gian dừng (cơ khí / đồ gỗ) | Hướng xử lý |
|---|---|---|
| Thay khuôn, dụng cụ | khoảng 28% / 25% | Phân loại việc làm khi máy chạy và khi máy dừng (SMED), chuẩn hóa thao tác, đào tạo thay nhanh. |
| Chờ nguyên vật liệu | khoảng 22% / 20% | Lập kế hoạch vật tư tốt hơn, cấp liệu theo nhu cầu (Kanban). |
| Bảo trì, sửa chữa không kế hoạch | khoảng 18% / 18% | Bảo trì phòng ngừa dựa trên dữ liệu hỏng hóc, bảo trì tự quản. |
| Điều chỉnh máy, cài đặt thông số | khoảng 15% / 17% | Chuẩn hóa thông số và quy trình vận hành, nâng kỹ năng người vận hành. |
Điều đáng chú ý: sửa chữa không kế hoạch, phần mà bảo trì thường nghĩ đến đầu tiên, chỉ chiếm khoảng 18%. Phần lớn thời gian mất nằm ở thay đổi, chờ vật tư và cài đặt, tức thuộc về vận hành và kế hoạch. Đó là lý do TPM cần cả hai bên cùng làm. Nghiên cứu cũng ghi nhận các lần dừng ngắn dưới 5 phút không được thống kê nhưng chiếm khoảng 5 đến 8% thời gian vận hành, và người vận hành máy CNC thường chạy chậm hơn tốc độ định mức 10 đến 15% để an toàn.
Đây là kết quả của hai doanh nghiệp, không đại diện cho toàn ngành; giá trị chính là cách phân tích để bạn áp dụng cho nhà máy của mình. Nguồn: “Nghiên cứu đánh giá chỉ số hiệu suất thiết bị tổng thể OEE trong lĩnh vực kỹ thuật công nghiệp tại Việt Nam”, Tạp chí Khoa học Công nghệ Hàng hải, số 83 (08-2025).
Bắt đầu TPM từ đâu? Lộ trình 4 bước
- Chọn 1 đến 3 máy then chốt (máy nghẽn hoặc dừng nhiều nhất) thay vì làm cả nhà máy.
- Đo OEE và ghi nguyên nhân mỗi lần dừng trong 2 đến 4 tuần bằng phiếu ghi đơn giản. Cần cả dừng ngắn, không chỉ sự cố lớn. Sau đó xếp nguyên nhân theo biểu đồ Pareto.
- Xử lý 1 đến 2 nguyên nhân lớn nhất bằng cải tiến có trọng tâm, ví dụ rút ngắn thời gian thay khuôn hoặc chuẩn hóa thông số. Kết quả thấy nhanh nhất ở bước này.
- Giao việc chăm sóc cơ bản cho người vận hành (vệ sinh, kiểm tra, bôi trơn) theo bảo trì tự quản, kết hợp 5S và công việc tiêu chuẩn, rồi dựng lịch bảo trì có kế hoạch từ dữ liệu hỏng hóc đã ghi. Khi ổn thì nhân rộng sang máy khác.
 Ba sai lầm hay gặp: khởi động cả 8 trụ cột cùng lúc khiến nhà máy quá tải; giao hết cho bộ phận bảo trì trong khi phần lớn tổn thất nằm ở vận hành và kế hoạch; và không ghi nguyên nhân dừng máy, nên mỗi bộ phận một con số và không ai biết nên sửa gì trước. Tổn thất của máy cũng chính là các lãng phí như chờ đợi và sản phẩm lỗi, nên TPM và Lean bổ trợ cho nhau.
Nếu máy dừng nhiều nhưng chưa rõ nguyên nhân, hoặc các bộ phận chưa thống nhất được số liệu dừng máy, chuyên gia VJIP sẽ cùng bạn đo OEE ở máy then chốt và chỉ ra nguyên nhân cần xử lý trước. Xem thêm dịch vụ tư vấn TPM.
Đăng ký khảo sát
Câu hỏi thường gặp
OEE bao nhiêu là tốt?
Theo thang tham khảo phổ biến, từ 85% trở lên là xuất sắc, 60% đến 85% là chấp nhận được nhưng cần cải tiến, dưới 60% là thấp. Mức hợp lý còn tùy ngành và loại hình sản xuất, nên điều quan trọng hơn là xu hướng cải thiện của chính máy bạn.
TPM khác bảo trì phòng ngừa thế nào?
Bảo trì phòng ngừa là một phần của TPM. TPM rộng hơn: có sự tham gia của người vận hành, xử lý cả chạy chậm, hàng lỗi và dừng ngắn, không chỉ lịch bảo dưỡng.
Nhà máy nhỏ có cần làm đủ 8 trụ cột không?
Không. Nên bắt đầu từ vài máy then chốt với cải tiến có trọng tâm và bảo trì tự quản, rồi mở rộng khi đã có kết quả và thói quen.
Có cần phần mềm để đo OEE không?
Không bắt buộc khi mới bắt đầu. Phiếu ghi, nhật ký sản xuất và quan sát tại máy trong vài tuần đã đủ để thấy các nguyên nhân chính. Khi đã chuẩn hóa cách ghi, nhà máy có thể cân nhắc hệ thống giám sát tự động như MES để có dữ liệu theo thời gian thực.