7 lãng phí trong sản xuất: cách nhận diện và đo lường ngay tại xưởng
7 lãng phí trong sản xuất (còn gọi là 7 Muda trong Lean) là bảy dạng hoạt động tiêu tốn thời gian, tiền và công sức nhưng không tạo thêm giá trị mà khách hàng sẵn sàng trả tiền. Bảy loại gồm: sản xuất dư thừa, chờ đợi, vận chuyển, gia công thừa, tồn kho, thao tác thừa và sản phẩm lỗi.
Giá thành tăng. Công nhân tăng ca đều đặn. Đơn hàng vẫn giao trễ. Khi ban giám đốc hỏi “lãng phí nằm ở đâu?”, mỗi bộ phận chỉ một hướng: mua hàng nói do giá nguyên liệu, sản xuất nói do thiếu người, kế hoạch nói do đơn hàng thay đổi. Không ai chỉ ra được một con số cụ thể.
Lý do thường không phải một vấn đề lớn, mà là hàng chục lãng phí nhỏ lặp lại mỗi ca, đã quen đến mức không còn ai nhìn thấy. Bài này giúp bạn nhận diện từng loại, đo được chúng trong một buổi đi xưởng và biết nên xử lý cái nào trước.
Contents
- 1 Lãng phí trong sản xuất là gì và vì sao khó nhìn thấy?
- 2 Bảng tổng quan 7 lãng phí
- 3 Chi tiết từng loại: dấu hiệu, nguyên nhân gốc, cách đo, hướng xử lý
- 3.1 1. Sản xuất dư thừa: làm nhiều hơn, sớm hơn mức cần
- 3.2 2. Chờ đợi: người và máy đứng không
- 3.3 3. Vận chuyển: di chuyển không làm tăng giá trị
- 3.4 4. Gia công thừa: làm nhiều hơn khách hàng cần
- 3.5 5. Tồn kho: vốn nằm im trong kho
- 3.6 6. Thao tác thừa: người đi và với nhiều hơn cần thiết
- 3.7 7. Sản phẩm lỗi: trả tiền hai lần cho một sản phẩm
- 4 Ba điều mở rộng: nhân lực chưa được tận dụng, Mura và Muri
- 5 Đo và ưu tiên lãng phí trong buổi đi xưởng 30 phút
- 6 Từ nhận diện đến loại bỏ: lãng phí trong Lean 5C
- 7 5 sai lầm thường gặp khi giảm lãng phí
- 8 Câu hỏi thường gặp
- 9 Chúng ta vẫn còn thua nền công nghiệp sản xuất của thế giới 50-60 năm?!!
- 10 QRM là gì?
Lãng phí trong sản xuất là gì và vì sao khó nhìn thấy?
Mọi hoạt động trong nhà máy thuộc một trong ba nhóm:
- Tạo giá trị: khách hàng sẵn sàng trả tiền, ví dụ gia công, lắp ráp, đóng gói đúng yêu cầu.
- Không tạo giá trị nhưng tạm thời bắt buộc: ví dụ kiểm tra theo quy định, thay đổi mã hàng.
- Lãng phí: không tạo giá trị và không bắt buộc. Đây là phần cần loại bỏ.
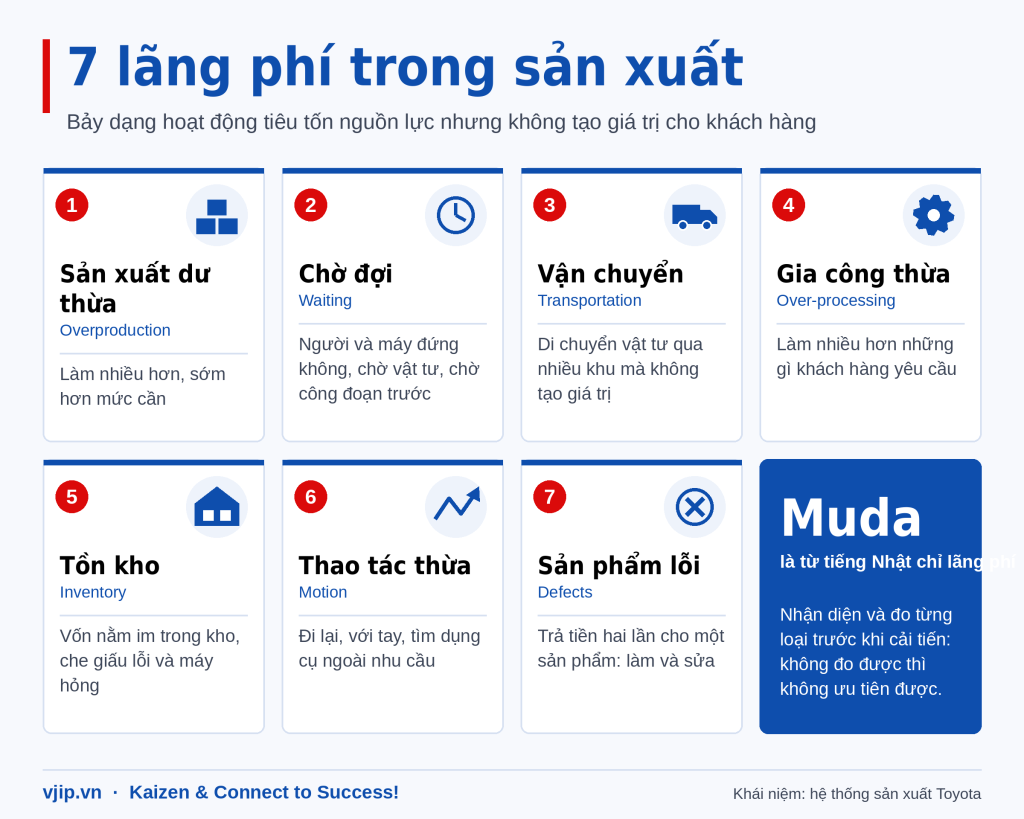 Lãng phí khó thấy vì ba lý do. Thứ nhất, nó đã thành thói quen (“trước giờ vẫn làm vậy”). Thứ hai, báo cáo của nhà máy thường chỉ đo sản lượng, không đo thời gian chờ hay quãng đường di chuyển. Thứ ba, lãng phí nằm rải rác ở nhiều bộ phận nên không ai là chủ của nó. Ở nhiều nhà máy chưa làm Lean, thời gian sản phẩm thực sự được gia công chỉ chiếm một phần nhỏ so với tổng thời gian nó nằm trong xưởng.
Bảng tổng quan 7 lãng phí
| Lãng phí | Tiếng Anh | Dấu hiệu dễ thấy ở xưởng | Cách đo nhanh |
|---|---|---|---|
| 1. Sản xuất dư thừa | Overproduction | Bán thành phẩm chất đống trước công đoạn sau | So sản lượng làm ra với số cần theo đơn hàng |
| 2. Chờ đợi | Waiting | Người chờ máy, máy chờ người, chờ vật tư | Bấm giờ chu kỳ từng công đoạn, ghi thời gian dừng |
| 3. Vận chuyển | Transportation | Xe nâng, xe đẩy chạy liên tục giữa các khu | Vẽ sơ đồ đường đi của một lô hàng |
| 4. Gia công thừa | Over-processing | Làm nhiều hơn yêu cầu của khách hàng | So từng bước với yêu cầu bản vẽ, tiêu chuẩn |
| 5. Tồn kho | Inventory | Kho đầy nhưng vẫn thiếu đúng mã cần dùng | Tính số ngày tồn kho theo nhóm |
| 6. Thao tác thừa | Motion | Công nhân đi lại, với tay, tìm dụng cụ | Quay video một chu kỳ, đếm bước đi |
| 7. Sản phẩm lỗi | Defects | Khu chờ sửa, phiếu làm lại, khiếu nại | Tỷ lệ lỗi và làm lại theo công đoạn, biểu đồ Pareto |
Chi tiết từng loại: dấu hiệu, nguyên nhân gốc, cách đo, hướng xử lý
1. Sản xuất dư thừa: làm nhiều hơn, sớm hơn mức cần
- Dấu hiệu: bán thành phẩm dồn trước công đoạn sau; làm lô lớn “cho đỡ mất công thay mã”; kho thành phẩm có hàng chưa có đơn.
- Nguyên nhân gốc thường gặp: sợ thiếu hàng, thưởng theo sản lượng của từng công đoạn, thời gian chuyển mã dài nên phải làm lô lớn, kế hoạch thiếu tin cậy.
- Cách đo: mỗi sáng so số lượng đã làm với số lượng đơn hàng cần; đếm bán thành phẩm đứng chờ giữa hai công đoạn và quy ra giờ sản xuất.
- Xử lý trước: giảm cỡ lô, sản xuất theo nhu cầu của công đoạn sau, đổi cách đánh giá từ “làm được bao nhiêu” sang “làm đúng cái cần”.
Trong hệ thống sản xuất Toyota, đây thường được xem là lãng phí nghiêm trọng nhất vì nó sinh ra các lãng phí khác: tồn kho, vận chuyển và chờ đợi.
2. Chờ đợi: người và máy đứng không
- Dấu hiệu: công nhân đứng chờ bán thành phẩm; máy dừng chờ người, chờ vật tư hoặc chờ kiểm tra chất lượng.
- Nguyên nhân gốc: dây chuyền mất cân bằng, máy dừng không được xử lý kịp, kho cấp vật tư chậm, thay đổi mã hàng kéo dài.
- Cách đo: bấm giờ chu kỳ từng công đoạn trong 10 đến 20 chu kỳ liên tiếp; ghi thời gian dừng máy theo từng nguyên nhân trong một ca.
- Xử lý trước: chia lại công việc giữa các công đoạn, rút ngắn thời gian chuyển mã, xây dựng bảo trì tự quản theo hệ thống bảo trì TPM.
3. Vận chuyển: di chuyển không làm tăng giá trị
- Dấu hiệu: vật tư đi vòng qua nhiều khu; bốc xếp nhiều lần; nhiều điểm đặt hàng tạm.
- Nguyên nhân gốc: mặt bằng bố trí theo bộ phận thay vì theo dòng chảy sản phẩm; kho đặt xa xưởng.
- Cách đo: vẽ “sơ đồ con nhện”: ghi đường đi thật của một lô hàng từ nhập kho đến xuất kho lên bản vẽ mặt bằng, rồi tính tổng quãng đường và số lần chạm tay.
- Xử lý trước: đặt các công đoạn liên tiếp gần nhau, cấp vật tư đến cạnh chuyền, giảm số điểm đặt tạm. Với kho, xem thêm tư vấn xây dựng hệ thống kho.
4. Gia công thừa: làm nhiều hơn khách hàng cần
- Dấu hiệu: đánh bóng bề mặt không ai nhìn thấy, dung sai chặt hơn bản vẽ, kiểm tra 100% ở nhiều công đoạn trùng nhau, nhập một dữ liệu hai lần.
- Nguyên nhân gốc: yêu cầu của khách hàng chưa được hiểu rõ, tiêu chuẩn chất lượng chưa được viết ra, thói quen “làm cho chắc”.
- Cách đo: đặt từng bước công việc cạnh yêu cầu của khách hàng và hỏi “nếu bỏ bước này, khách hàng có nhận ra không?”; đếm số lần kiểm tra lặp.
- Xử lý trước: thống nhất tiêu chuẩn chất lượng với khách hàng và viết thành công việc tiêu chuẩn (xem đào tạo Kỹ thuật công nghiệp IE).
5. Tồn kho: vốn nằm im trong kho
- Dấu hiệu: kho nguyên liệu và thành phẩm đầy nhưng vẫn thiếu đúng mã cần; bán thành phẩm chiếm lối đi; vật tư nằm lâu đến khi lỗi thời.
- Nguyên nhân gốc: đặt hàng lô lớn để lấy giá tốt, dự báo sai, làm lô lớn, và tồn kho che giấu lỗi cùng máy hỏng.
- Cách đo: số ngày tồn kho = tồn kho bình quân ÷ giá vốn hàng bán bình quân mỗi ngày, tính riêng cho nguyên liệu, bán thành phẩm và thành phẩm.
- Xử lý trước: phân loại ABC, giảm cỡ lô, đặt mức tồn tối thiểu và tối đa theo từng mã.
6. Thao tác thừa: người đi và với nhiều hơn cần thiết
- Dấu hiệu: công nhân đi tìm dụng cụ, với tay quá xa, cúi nhiều lần; bàn làm việc bày không theo thứ tự thao tác.
- Nguyên nhân gốc: vị trí làm việc không bố trí theo trình tự thao tác, thiếu 5S, mỗi người làm một cách.
- Cách đo: quay video một chu kỳ và đếm số bước đi, số lần với tay, số lần nhìn tìm; ghi tổng quãng đường đi trong một ca.
- Xử lý trước: 5S tại vị trí làm việc, đặt dụng cụ theo thứ tự sử dụng, thống nhất một cách làm chuẩn (xem đào tạo 5S-Kaizen).
7. Sản phẩm lỗi: trả tiền hai lần cho một sản phẩm
- Dấu hiệu: khu vực chờ sửa, phiếu làm lại, khiếu nại của khách hàng; có người chuyên “chữa cháy” chất lượng.
- Nguyên nhân gốc: thao tác không thống nhất, đào tạo tại chỗ thiếu hệ thống, thiết bị không ổn định, chưa có cơ chế chống sai lỗi.
- Cách đo: tỷ lệ lỗi và làm lại theo từng công đoạn trong 2 đến 4 tuần, xếp theo biểu đồ Pareto, quy ra chi phí sửa, bỏ và đổi.
- Xử lý trước: tìm nguyên nhân gốc bằng 5 Why, chuẩn hóa thao tác, đào tạo kèm cặp tại chỗ theo TWI, và thiết kế chống sai lỗi (Poka-Yoke).
Ba điều mở rộng: nhân lực chưa được tận dụng, Mura và Muri
Nhiều tài liệu Lean mở rộng danh sách ra ngoài bảy loại kinh điển. Ba điều sau rất hay gặp ở nhà máy:
- Nhân lực chưa được tận dụng (lãng phí thứ 8): kỹ năng và ý tưởng của công nhân không được dùng đến, ví dụ kỹ thuật viên giỏi làm việc đơn giản, đề xuất cải tiến gửi lên không có phản hồi.
- Mura (không đồng đều): khối lượng công việc lúc dồn lúc rảnh, chất lượng hay sản lượng chênh nhau giữa các ca.
- Muri (quá tải): ép người hoặc máy làm quá năng lực, dẫn tới lỗi, tai nạn và máy hỏng.
Ba điều này thường đi cùng nhau: Mura tạo ra lúc dồn lúc rảnh, Muri đẩy hệ thống quá khả năng, và cả hai đều sinh thêm 7 lãng phí ở trên.
Đo và ưu tiên lãng phí trong buổi đi xưởng 30 phút
- Chọn một dòng sản phẩm chủ lực. Đừng cố nhìn toàn nhà máy trong lần đầu.
- Đi theo sản phẩm từ nhận nguyên liệu đến đóng gói, không đi theo từng phòng ban.
- Ghi vào phiếu quan sát ở dưới, mỗi lãng phí thấy được là một dòng.
- Quy ra tiền hoặc giờ công: thời gian lãng phí mỗi ca × số người × chi phí giờ công; hoặc giá trị hàng tồn nằm im.
- Xếp ưu tiên theo hai tiêu chí: tác động lớn hay nhỏ, và dễ sửa hay khó sửa. Làm ngay những việc tác động lớn và dễ sửa; lập kế hoạch cho việc tác động lớn nhưng khó sửa.
Phiếu quan sát lãng phí (mẫu)
| Vị trí | Loại lãng phí | Quan sát thấy | Mất bao nhiêu (phút/ca hoặc tiền) | Dễ sửa (1 đến 3) |
|---|---|---|---|---|
| Công đoạn 4 | Chờ đợi | Công đoạn 3 và 5 đứng chờ | ||
| Kho vật tư → chuyền | Vận chuyển | Xe đẩy đi 3 lượt cho một lệnh | ||
Hai dòng đầu là ví dụ điền mẫu. Bạn có thể in phiếu này ra để dùng khi đi xưởng.
Ví dụ minh họa: lãng phí chờ đợi trên chuyền 5 công đoạn

Giả sử thời gian chu kỳ của 5 công đoạn lần lượt là 42, 55, 38, 71 và 46 giây. Cả chuyền chỉ chạy được theo nhịp của công đoạn chậm nhất (71 giây), nên các công đoạn còn lại phải chờ:
| Công đoạn | Chu kỳ (giây) | Thời gian chờ mỗi chu kỳ (giây) |
|---|---|---|
| 1 | 42 | 29 |
| 2 | 55 | 16 |
| 3 | 38 | 33 |
| 4 (điểm nghẽn) | 71 | 0 |
| 5 | 46 | 25 |
| Tổng | 252 | 103 |
Tổng thời gian có sẵn của 5 người trong một chu kỳ là 5 × 71 = 355 giây, trong đó 103 giây là chờ, tức khoảng 29%. Nếu 5 người làm 8 giờ, đó là khoảng 11,6 giờ công mỗi ca bị chờ. Nhà máy trong ví dụ này có thể nghĩ mình “thiếu người”, trong khi vấn đề là công đoạn 4 đang giữ cả chuyền.
Đây là số liệu giả định để minh họa cách tính, không phải dữ liệu của một khách hàng cụ thể.
Từ nhận diện đến loại bỏ: lãng phí trong Lean 5C
Nhận diện chỉ là bước đầu. Điều khó hơn là loại bỏ lãng phí và giữ cho nó không quay lại. Mô hình Lean 5C do VJIP xây dựng đi theo chuỗi C1 đến C5, với nguyên tắc “không có tiêu chuẩn thì không có cải tiến”:
- C1 – Công việc: liệt kê công việc của từng vị trí.
- C2 – Chi tiết: ghi và đo từng bước thao tác. Đây là lúc lãng phí lộ ra bằng số liệu.
- C3 – Cải tiến: loại bỏ hoặc rút gọn các bước lãng phí.
- C4 – Cân bằng: chia lại tải công việc giữa các vị trí.
- C5 – Chuẩn hóa: viết cách làm mới thành công việc tiêu chuẩn để không quay lại cách cũ.
Về kết quả thực tế, trang Tư vấn cải tiến Lean của VJIP công bố một chương trình Lean/Kaizen kéo dài 18 tháng tại nhà máy linh kiện nhôm và gia công CNC: thời gian thay khuôn đùn giảm 83% (từ 185 xuống 31 giây), thời gian dừng máy CNC giảm 87% (từ 120 xuống 15 phút mỗi ca) và thời gian giao hàng giảm 50% (từ 30 xuống 15 ngày). Hầu hết các cải thiện này đến từ việc giảm chờ đợi, thao tác thừa và thời gian chuyển đổi, đúng những loại lãng phí ở trên.
5 sai lầm thường gặp khi giảm lãng phí
- Bắt đầu bằng công cụ trước khi đo. 5S hay Kanban làm xưởng gọn hơn nhưng chưa chắc làm chi phí giảm nếu không biết lãng phí lớn nằm ở đâu.
- Chỉ thấy lãng phí hữu hình (hàng lỗi, tồn kho) mà bỏ qua lãng phí về thời gian (chờ, di chuyển), vốn khó thấy hơn nhưng thường lớn hơn.
- Cải tiến cục bộ. Tăng tốc một công đoạn không phải điểm nghẽn chỉ làm bán thành phẩm dồn nhiều hơn.
- Không chuẩn hóa sau cải tiến. Vài tháng sau xưởng trở lại cách làm cũ.
- Giao hết cho ban cải tiến, để công nhân và tổ trưởng đứng ngoài. Họ là người nhìn thấy lãng phí đầu tiên.
Khảo sát hiện trạng Lean cho nhà máy của bạn
Chuyên gia VJIP trao đổi hiện trạng, chỉ ra các lãng phí lớn nhất và đề xuất lộ trình cải tiến phù hợp. Khảo sát miễn phí.
Câu hỏi thường gặp
7 lãng phí trong sản xuất gồm những gì?
Gồm sản xuất dư thừa, chờ đợi, vận chuyển, gia công thừa, tồn kho, thao tác thừa và sản phẩm lỗi. Đây là bảy loại lãng phí (Muda) được mô tả trong hệ thống sản xuất Toyota.
Muda là gì?
Muda là từ tiếng Nhật có nghĩa là lãng phí. Trong Lean, Muda chỉ mọi hoạt động tiêu tốn nguồn lực mà không tạo giá trị cho khách hàng.
Lãng phí nào lớn nhất trong sản xuất?
Sản xuất dư thừa thường được xem là nghiêm trọng nhất vì nó kéo theo tồn kho, vận chuyển và chờ đợi. Tuy vậy, thực tế mỗi nhà máy khác nhau: nơi lỗi nhiều thì chi phí chất lượng có thể lớn nhất. Cách đúng là đo trước rồi mới xếp hạng.
Có phải chỉ có 7 loại lãng phí?
Không. Bảy loại là danh sách kinh điển. Nhiều tài liệu bổ sung nhân lực chưa được tận dụng thành loại thứ 8, và nhắc thêm Mura (không đồng đều) cùng Muri (quá tải).
Đo lãng phí thế nào khi nhà máy chưa có phần mềm?
Có thể bắt đầu bằng đồng hồ bấm giờ, phiếu giấy và video quay một chu kỳ, trong một ca của một dòng sản phẩm. Nên chuẩn hóa cách đo trước, rồi mới số hóa để dữ liệu có thể tin được.