
Chuẩn hóa công việc trong sản xuất: nền tảng cải tiến liên tục
Chuẩn hóa công việc trong sản xuất là việc mô tả, đo lường, cải tiến và xác nhận cách làm tốt nhất hiện tại cho từng vị trí. Tiêu chuẩn giúp nhà máy biết công việc đang diễn ra thế nào, thay đổi nào có hiệu quả và khi nào cần cập nhật tiêu chuẩn công việc mới.
Phương pháp Lean 5C — tác giả Lưu Nhân Khải, bản quyền 4052/2026/QTG — đặt nguyên tắc cốt lõi rất rõ ràng: Không có tiêu chuẩn thì không có cải tiến.
Ở hiện trường, một tổ có thể đã thay đổi cách cấp vật tư, ghép hai thao tác hoặc phân lại phần việc. Nhưng nếu cách làm mới chưa được ghi nhận, huấn luyện và kiểm tra sau áp dụng, đó mới chỉ là một thay đổi nhất thời.
Contents
- 1 Chuẩn hóa công việc trong sản xuất là gì
- 2 Một tiêu chuẩn tốt gồm những thành phần nào
- 3 Tiêu chuẩn khác thay đổi nhất thời ở đâu
- 4 Khi nào nhà máy cần chuẩn hóa công việc
- 5 Áp dụng tại nhà máy Việt Nam thế nào
- 6 Làm thế nào để tiêu chuẩn tiếp tục được duy trì
- 7 Câu hỏi thường gặp về công việc tiêu chuẩn
- 7.1 Doanh nghiệp chưa từng đo thời gian có bắt đầu được không?
- 7.2 Công việc tiêu chuẩn có phải là quy trình SOP không?
- 7.3 BM 1.4 có cần cập nhật sau mỗi lần cải tiến không?
- 7.4 Vì sao phải kiểm tra trong bốn tuần sau áp dụng?
- 7.5 Số người quy đổi từ thời gian có phải số nhân sự cắt giảm không?
- 7.6 Nhà máy có thể tự duy trì sau dự án không?
- 8 Liên hệ tư vấn và triển khai
- 9 Lợi ích của đào tạo Just-In-Time (JIT)
- 10 TWI Hành trình tạo nên điều kỳ diệu trong ngành công nghiệp
Chuẩn hóa công việc trong sản xuất là gì
Đó là một vòng làm việc có căn cứ: xác định đầy đủ công việc của từng vị trí, bóc tách thành thao tác, đo thời gian, tìm lãng phí, cải tiến, cân bằng rồi đưa cách làm mới vào công việc tiêu chuẩn.
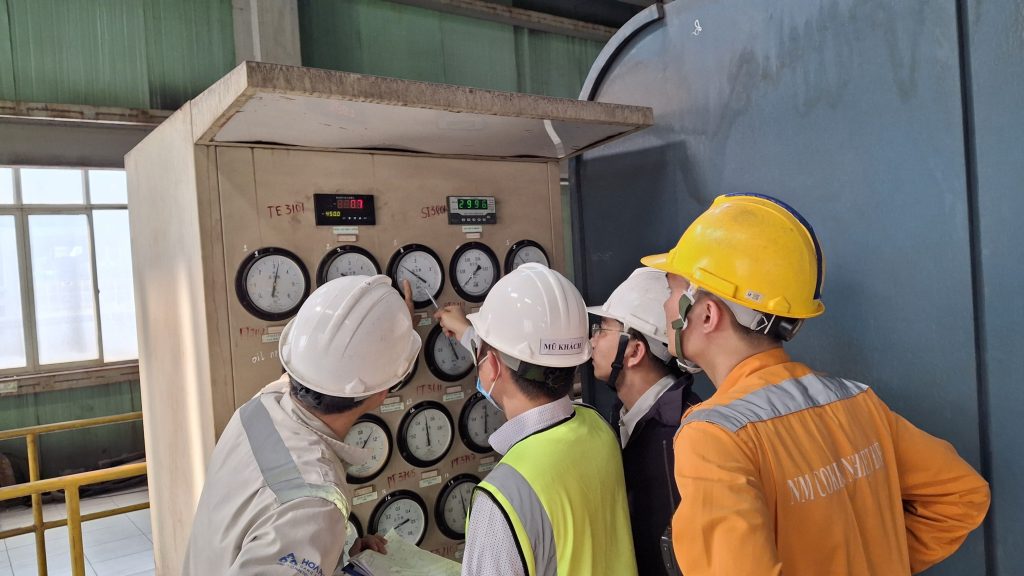
Điểm quan trọng nằm ở yếu tố từng vị trí. Một bản quy trình chung treo trên tường chưa đủ để xác định người vận hành phải làm gì, làm theo thứ tự nào, trong bao lâu, ở tần suất nào và cần chú ý điều gì. Tiêu chuẩn phải chạm tới bước việc cụ thể, không chỉ dừng ở tên công đoạn.
Tiêu chuẩn cũng không phải một bản hồ sơ làm xong rồi cất vào tủ. Chu trình đúng là: thiết lập công việc tiêu chuẩn, làm theo, tìm bất hợp lý hoặc lãng phí, cải tiến, cập nhật công việc tiêu chuẩn mới và lặp lại.
Một tiêu chuẩn tốt gồm những thành phần nào
Một tiêu chuẩn có giá trị phải nối được công việc thực tế với thời gian, hướng dẫn và cách kiểm tra. Năm cấu phần C1 đến C5 của Lean 5C cho nhà máy một đường đi rõ ràng từ hiện trạng đến cách làm mới.
| Cấu phần | Nội dung chính | Đầu ra cần có |
|---|---|---|
| C1 Công việc | Liệt kê và xác nhận mọi công việc thực tế của từng vị trí | Danh mục bước việc trong ca |
| C2 Chi tiết | Bóc tách thao tác, đo thời gian bằng quan sát, bấm giờ hoặc quay video | Thời gian và bất thường của từng thao tác |
| C3 Cải tiến | Nhận diện lãng phí, phát sinh ý tưởng theo Bỏ – Đổi – Giảm | Ý tưởng và kế hoạch hành động |
| C4 Cân bằng | Dồn ghép, phân bổ lại công việc bằng đồ thị Yamazumi | Phân bổ công việc phù hợp giữa các vị trí |
| C5 Chuẩn hóa | Xây dựng, huấn luyện và duy trì công việc tiêu chuẩn mới | CVTC mới và hồ sơ kiểm tra sau áp dụng |
Trong chuỗi này, C2 giúp nhà máy nhìn thấy thời gian thật; C3 giúp phân biệt việc cần bỏ, đổi cách làm hoặc giảm tần suất; C4 kiểm tra sự phân bổ; C5 biến kết quả thành cách làm có thể lặp lại.
[Vị trí chèn ảnh 2: Bảng biểu hoặc đồ thị Yamazumi phân bổ thời gian công việc Lean 5C]
Alt text:

Tiêu chuẩn khác thay đổi nhất thời ở đâu
Thay đổi nhất thời chỉ được xem là cải tiến khi nhà máy có bằng chứng cho thấy cách làm mới an toàn, đạt chất lượng, đúng thời gian và được thực hiện đầy đủ. Tiêu chuẩn là nơi lưu lại cách làm đã được xác nhận, còn biểu mẫu theo dõi cho biết cách làm ấy có thực sự sống ở hiện trường không.
BM 1.4 giữ vai trò trung tâm ở bước C5. Biểu mẫu này ghi bước công việc, hướng dẫn, điểm chú ý, tần suất và thời gian. Nội dung cần lấy từ công việc đã quan sát, không sao chép một hướng dẫn chung rồi áp cho mọi vị trí.
Sau khi áp dụng, BM 1.6.1 dùng cho lần kiểm tra đầu; BM 1.6.2 theo dõi trong bốn tuần; BM 1.6.3 xác nhận cuối theo bốn tiêu chí: an toàn, chất lượng, thời gian và đầy đủ. Chuỗi kiểm tra này giúp phát hiện trường hợp tiêu chuẩn viết đúng nhưng người làm chưa làm được, hoặc tiêu chuẩn đã lỗi thời vì điều kiện hiện trường thay đổi.
Nhà máy có thể tham khảo thêm phương pháp xây dựng thời gian tiêu chuẩn để phân biệt thời gian quan sát, thời gian chuẩn và thời gian dùng trong báo cáo.
Khi nào nhà máy cần chuẩn hóa công việc
Nhà máy nên bắt đầu khi cùng một vị trí đang có nhiều cách làm, thời gian thực hiện dao động lớn hoặc người mới phải học bằng cách đi theo người cũ. Một dấu hiệu khác là sau mỗi lần cải tiến, năng suất có thay đổi nhưng không ai chỉ ra được cách làm mới đã được duy trì ở đâu.
- Ca sáng và ca đêm thực hiện cùng một việc theo hai trình tự khác nhau.
- Quản đốc không có căn cứ để biết thời gian một bước việc có hợp lý hay không.
- Người thay ca phải hỏi lại nhiều lần vì hướng dẫn chưa gắn với thao tác thật.
- Cải tiến được thực hiện tại một nhóm nhưng chưa được chuyển thành tiêu chuẩn cho vị trí liên quan.
- Báo cáo dùng số người quy đổi từ thời gian để kết luận về định biên thực tế.
Đặc biệt, cần tách hai loại số liệu. Số người trong báo cáo bóc tách thao tác có thể là số quy đổi từ tổng thời gian công việc. N0, N4, N2 và N5 trong BM 2.1 lại dùng để nghiệm thu định biên thực tế: N0 là nhân sự trước dự án, N4 là nhân sự còn lại theo CVTC mới, N2 là số cắt giảm và N5 là tỷ lệ cắt giảm. Hai nhóm số này không được dùng lẫn nhau.
Áp dụng tại nhà máy Việt Nam thế nào
Nhà máy nên bắt đầu từ một nhóm vị trí có dữ liệu hiện trường đủ rõ, sau đó kiểm chứng cách làm trước khi nhân rộng. Cách tiếp cận này tránh việc viết hàng loạt quy trình mà chưa biết người vận hành có thể làm theo hay không.
Trong các bằng chứng đã được công bố, một nhà máy coke và nhiệt điện phía Bắc ghi nhận mức giảm 18,2% định biên và xây dựng 123 bản công việc tiêu chuẩn mới. Một nhà máy tôn mạ phía Bắc ghi nhận mức giảm 13,49%, tương đương khoảng 53 người, cùng với việc 100% vị trí có công việc tiêu chuẩn. Đây là kết quả của các dự án cụ thể, không phải con số hứa cho mọi nhà máy.
Quy mô cũng cần được đọc đúng. Hồ sơ phương pháp ghi nhận khả năng triển khai khoảng 1.000 vị trí công việc và khoảng 4.000 nhân sự. Con số này cho thấy hệ thống biểu mẫu và nhịp kiểm tra có thể được tổ chức ở quy mô lớn; nó không thay thế việc đo hiện trạng của từng nhà máy.
Nhà máy có thể xem mô hình Lean 5C và cách áp dụng công việc tiêu chuẩn, đồng thời tham khảo các dự án cải tiến được công bố trên VJIP để hình dung cách mô tả ngành, quy mô và nhóm vị trí mà không lộ hướng dẫn tác nghiệp của khách hàng.
Việc lập tiêu chuẩn nên đi cùng trách nhiệm rõ ràng: người làm cung cấp dữ liệu, quản đốc xác nhận nội dung, nhóm cải tiến xử lý ý tưởng, còn lãnh đạo nhà máy quyết định phạm vi áp dụng và nhịp kiểm tra. VJIP gọi đây là năng lực tự duy trì: đội ngũ trong nhà máy có thể tự nhìn thấy lãng phí, kiểm tra tiêu chuẩn và đề xuất bản cập nhật tiếp theo.
Làm thế nào để tiêu chuẩn tiếp tục được duy trì
Để tiêu chuẩn không nằm trên giấy, nhà máy cần biến nó thành một nhịp vận hành có người chịu trách nhiệm và có bằng chứng kiểm tra.
- Xác nhận danh mục công việc thực tế của từng vị trí, gồm cả việc định kỳ và bất thường.
- Bóc tách thao tác và đo thời gian tại hiện trường, không lấy thời gian ước đoán làm dữ liệu nền.
- Phân loại lãng phí theo khung 10 loại của Lean 5C, sau đó xem xét từng ý tưởng bằng Bỏ – Đổi – Giảm.
- Cân bằng lại phần việc giữa các vị trí bằng dữ liệu thời gian và đồ thị Yamazumi.
- Ghi cách làm mới vào BM 1.4, huấn luyện người thực hiện và xác nhận họ có thể làm đúng.
- Kiểm tra sau áp dụng bằng BM 1.6.1, BM 1.6.2 và BM 1.6.3 theo an toàn, chất lượng, thời gian và đầy đủ.
- Tách số liệu quy đổi từ thời gian khỏi số liệu định biên thực tế trước khi báo cáo kết quả.
Google cũng nhấn mạnh rằng nội dung hữu ích cần phục vụ người đọc trước các thủ thuật xếp hạng; nhà máy có thể xem hướng dẫn về nội dung hữu ích của Google Search Central như một nguyên tắc tham khảo khi xây dựng tài liệu nội bộ: tài liệu phải rõ, đúng việc và có thể kiểm chứng.
Câu hỏi thường gặp về công việc tiêu chuẩn
Doanh nghiệp chưa từng đo thời gian có bắt đầu được không?
Có. Nhà máy có thể bắt đầu bằng việc chọn một vị trí, liệt kê công việc trong ca rồi quan sát và đo từng thao tác. Dữ liệu ban đầu chưa cần hoàn hảo, nhưng phải ghi rõ cách đo, điều kiện đo và bất thường. Sau đó nhóm vận hành cùng rà soát để tránh lấy một ca bất thường làm tiêu chuẩn.
Công việc tiêu chuẩn có phải là quy trình SOP không?
Không hoàn toàn. SOP thường mô tả yêu cầu hoặc trình tự của một quy trình; công việc tiêu chuẩn đi sâu tới từng vị trí, bước việc, thao tác, thời gian, tần suất và điểm chú ý. Hai loại tài liệu có thể liên quan, nhưng không nên dùng một bản SOP chung để thay thế dữ liệu công việc tại hiện trường.
BM 1.4 có cần cập nhật sau mỗi lần cải tiến không?
Có, nếu cải tiến làm thay đổi bước việc, hướng dẫn, điểm chú ý, tần suất hoặc thời gian. BM 1.4 cần phản ánh cách làm đã được xác nhận và huấn luyện. Tuy nhiên, không nên sửa biểu mẫu chỉ để làm đẹp báo cáo; thay đổi phải có căn cứ từ quan sát, thử nghiệm và kiểm tra sau áp dụng.
Vì sao phải kiểm tra trong bốn tuần sau áp dụng?
Bốn tuần giúp nhà máy quan sát tiêu chuẩn qua nhiều ca và điều kiện vận hành khác nhau. Một cách làm có thể đúng trong ngày thử nghiệm nhưng phát sinh bất tiện khi đổi ca, thiếu vật tư hoặc gặp bất thường. BM 1.6.2 tạo nhịp theo dõi để phát hiện các điểm này trước khi xác nhận cuối.
Số người quy đổi từ thời gian có phải số nhân sự cắt giảm không?
Không. Số người quy đổi từ thời gian là kết quả tính toán trong báo cáo bóc tách công việc; nó phục vụ phân tích tải việc và phân bổ. Số cắt giảm định biên thực tế phải căn cứ N0, N4, N2 và N5 trong BM 2.1. Trộn hai loại số sẽ làm sai kết luận nghiệm thu.
Nhà máy có thể tự duy trì sau dự án không?
Có, nếu đội ngũ nội bộ được huấn luyện cách thu thập dữ liệu, nhận diện lãng phí, cập nhật BM 1.4 và kiểm tra sau áp dụng. Năng lực tự duy trì không nằm ở việc hoàn thành một bộ hồ sơ, mà ở việc nhà máy tiếp tục phát hiện bất hợp lý và sửa tiêu chuẩn khi điều kiện làm việc thay đổi.
Chuẩn hóa chỉ có ý nghĩa khi công việc tiêu chuẩn được dùng để quan sát, huấn luyện và cải tiến lần kế tiếp. Nếu nhà máy muốn rà soát mức phù hợp của phương pháp với hiện trạng, có thể xem dịch vụ tư vấn Lean Six Sigma của VJIP và đăng ký khảo sát theo phạm vi vị trí công việc cần kiểm tra. Kết quả cần được xác định từ dữ liệu hiện trường, không từ một lời hứa có sẵn.
Liên hệ tư vấn và triển khai
VJIP luôn sẵn sàng đồng hành cùng doanh nghiệp trong việc kiến tạo hệ thống vận hành tinh gọn, chuẩn hóa công việc và cải tiến liên tục. Để nhận tư vấn chi tiết, quý đối tác vui lòng liên hệ:
———-
Công ty Cổ phần Tư vấn Đầu tư và Cải tiến Việt Nhật (VJIP)
Địa chỉ: Phòng 914, Tòa nhà Detech Tower, 107 Nguyễn Phong Sắc, P. Dịch Vọng Hậu, Q. Cầu Giấy, Hà Nội
Điện thoại/Zalo: 097 617 5567
Email: luunhankhai@vjip.vn / admin@vjip.vn